


Feedback

May-akda: FTM
Date: Sep 02, 2026
Mga Bahagi ng Paghahagis ng Buhangin: Proseso, Mga Materyal, Pagpapahintulot, at Pagsasaalang-alang sa Pagbili
Hilingin sa tatlong foundry na banggitin ang parehong 30 kg na valve body at madalas kang makakatanggap ng tatlong magkakaibang presyo, tatlong magkakaibang mga pangako sa pagpapaubaya, at tatlong magkakaibang mga pagpapalagay tungkol sa machining allowance. Hindi iyon kawalang-ingat; ito ay nangyayari dahil ang "paghahagis ng buhangin" ay sumasaklaw sa ilang mga sistema ng paghubog na may iba't ibang mga kakayahan. Ang maikling sagot para sa mga mamimili ay ito: ang mga bahagi ng paghahagis ng buhangin ay karaniwang ang pinaka-epektibong ruta patungo sa tunog, medium-to-large na mga bahagi ng metal sa mababa hanggang katamtamang dami, basta't ang sistema ng paghuhulma, grado sa pagpapaubaya, at plano ng inspeksyon ay itugma sa bahagi mula sa simula.
Ipinapaliwanag ng ekonomiks kung bakit. Ang isang sand mold ay nagkakahalaga ng isang bahagi ng isang metal die, ang proseso ay tumatanggap ng halos anumang castable alloy, at ang praktikal na laki ng kisame ay sinusukat sa tonelada kaysa sa kilo. Ang mga trade-off ay mas maluwag bilang-cast tolerance at isang mas magaspang na ibabaw, parehong pinamamahalaan sa pamamagitan ng machining allowance at isang malinaw na detalye.
Ano ang Ibinibilang bilang Bahagi ng Paghahagis ng Buhangin?
Ang bahagi ng paghahagis ng buhangin ay anumang bahagi ng metal na hinubog sa pamamagitan ng pagbuhos ng tinunaw na metal sa isang molde na gawa sa siksik at pinagbuklod na buhangin na nabuo sa paligid ng isang reusable pattern. Ang mga core, na mga hugis ng buhangin na inilagay sa loob ng cavity, ay lumilikha ng mga panloob na daanan at mga hollow, at iyon ang dahilan kung bakit maayos na pinangangasiwaan ng proseso ang pagiging kumplikado: mga valve body na may mga daanan ng daloy, mga motor housing na may mga cooling chamber, mga koneksyon sa pipe na may mga panloob na butas, at mga gearbox housing na may ribed wall.
Malawak ang pagpili ng haluang metal: gray at ductile iron, carbon at low-alloy steels, hindi kinakalawang na asero, aluminyo, at tansong haluang metal tulad ng tanso at tanso. Ang mga natapos na bahagi ay mula sa ilang daang gramo hanggang sa maraming tonelada. Dalawang katangian ang tumutukoy sa as-cast na produkto. Karaniwang nasa loob ng ISO 8062 casting tolerance grades ang katumpakan ng dimensional na CT9 hanggang CT13, depende sa sistema ng paghubog at laki ng bahagi, at ang ibabaw ay nagdadala ng texture ng molding sand. Ang mga sealing face, bores, at flange face samakatuwid ay nangangailangan ng machining allowance na idinisenyo sa yugto ng pagguhit at natapos sa pamamagitan ng pagputol.
Paano Binuhubog ng Proseso ang Bahagi at ang Gastos Nito
Ang pagkakasunud-sunod ay madaling sundin: bumuo ng isang pattern, bumuo ng mga halves ng amag sa paligid nito, itakda ang anumang mga core, tipunin ang amag, ibuhos, palamig, iling, pagkatapos ay putulin ang mga gate at risers at linisin ang paghahagis. Ang mahalaga sa komersyo ay kung saan talaga napagpasyahan ang kalidad at gastos. Ang kalidad ng pattern at disenyo ng parting-line ay nagtatakda ng baseline para sa dimensional na katumpakan. Ang pag-gating at pagbangon ay tumutukoy kung ang metal ay tumigas nang maayos o nagpapanatili ng pag-urong porosity. Ang bilis ng paglamig ay nakakaimpluwensya sa istraktura ng butil at, sa mga steel casting, kung kailangan ang heat treatment. Ang bawat karagdagang core, tightened tolerance, o machined face ay nagdaragdag ng gastos sa isang lugar sa kahabaan ng chain, kaya naman ang mga drawing na sinuri ng isang foundry engineer ay kadalasang bumabalik nang mas mura, hindi mas mahal.
Para sa isang detalyadong walkthrough ng paggawa ng pattern, paghubog, pagbuhos, at knock-out, tingnan ang sunud-sunod na paliwanag na ito ng kung paano gumagana ang sand casting at kung aling mga bahagi ang ginagawa nito .
Mga Molding System: Bakit Hindi Isang Proseso ang Paghahagis ng Buhangin
Kapag ang isang supplier ay sumipi ng mga bahagi ng sand casting, ang presyo at ang matamo na katumpakan ay lubos na nakadepende sa sistema ng paghubog sa likod ng numero. Ang berdeng buhangin, na pinagbuklod ng luad at tubig, ay ang industriya ng trabaho: mabilis, magagamit muli, at pinakamurang bawat amag, na nababagay sa mas simpleng mga bahagi sa mas malaking dami. Ang sodium silicate, madalas na tinatawag na water glass sand, ay gumagaling sa isang matigas, dimensional na matatag na amag at malawakang ginagamit para sa mga casting ng bakal. Ang Furan at iba pang no-bake resin sands ay nakakagamot ng kemikal sa temperatura ng silid, humawak nang maayos sa kanilang hugis, at pinapaganda ang pagtatapos sa mas malaki, mas masalimuot na mga casting. Ang silica sol bonded na nakaharap sa buhangin ay lalong nagpapadalisay sa ibabaw ng amag at binabawasan ang natitirang stock para sa machining.
Ang isang praktikal na tuntunin ay sumusunod: mas hinihingi ang geometry o ang pagpapaubaya, mas mahalaga ang sistema ng paghubog. Ang isang pandayan na nagpapatakbo ng ilang mga sistema ay maaaring tumugma sa paraan sa bahagi sa halip na pilitin ang bawat trabaho sa isang linya, at ang kakayahang umangkop na iyon ay nagkakahalaga ng pagtatanong tungkol sa bago mo ihambing ang mga panipi.
| Sistema ng paghubog | Karaniwang pagpapaubaya (ISO 8062) | Karaniwang as-cast na ibabaw | Pinakamahusay na angkop para sa |
|---|---|---|---|
| Berdeng buhangin (clay-bonded) | CT11-CT13 paghubog ng kamay; CT9-CT11 machine molding | Halos Ra 12.5-25 microns | Mas simpleng mga bahagi sa mas mataas na volume sa pinakamababang halaga ng amag |
| Sodium silicate (water glass) na buhangin | CT10-CT12 | Halos Ra 12.5-25 microns | Mga steel casting at mas malalaking bahagi na nangangailangan ng matatag at matatag na mga hulma |
| Furan at no-bake resin sand | CT9-CT11 | Halos Ra 6.3-12.5 microns | Mas malaki o mas masalimuot na casting sa mga small-to-medium batch |
| Silica sol bonded na nakaharap sa buhangin | CT8-CT10 | Halos Ra 6.3-12.5 microns, finer texture | Ang mga bahagi kung saan dapat higpitan ang finish at machining allowance |
Kung saan Nakukuha ng Mga Bahagi ng Sand Casting ang Kanilang Panatili
Mga Bahagi ng Valve at Fluid Control
Ang mga kagamitan sa presyon ay natural na angkop. Ang mga bahagi ng alloy steel sand cast valve, tulad ng mga katawan, bonnet, at mga pagsasara, ay iniiwan ang amag na may maraming stock at tinatapos ng CNC machining sa mga sealing face at flange face, kung saan ang pagpapanatili ng presyon at pagkontrol sa pagtagas ay pinakamahalaga. Ang paghahagis ay nagdadala ng karga; ang machining ay naghahatid ng katumpakan.
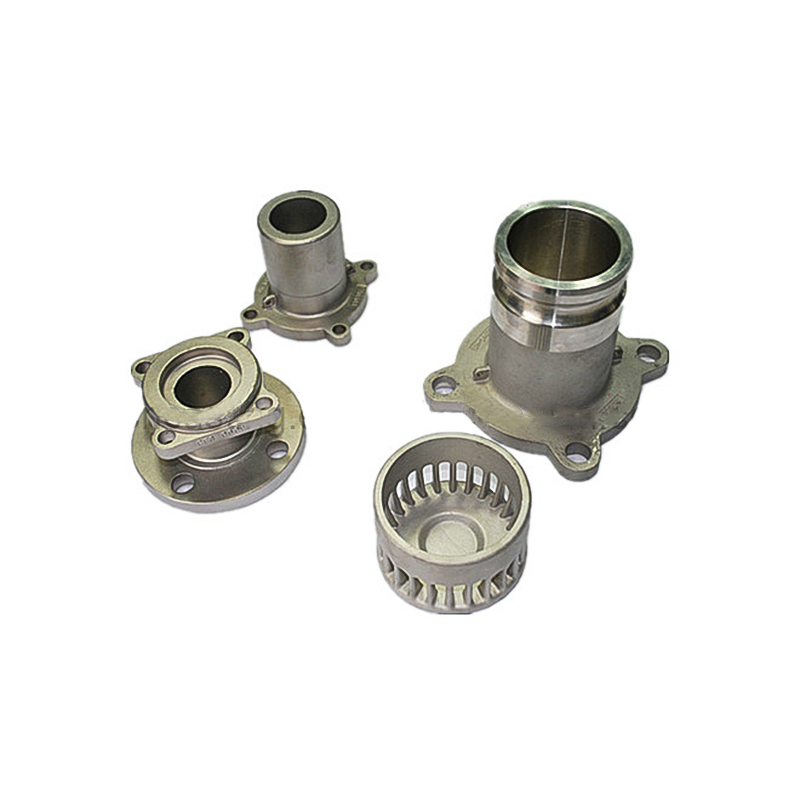 Mga Bahagi ng Alloy Steel Sand Casting Valve Mga katawan ng sand cast valve, bonnet, at pagsasara na may CNC-machined sealing at flange face, na pinagsasama ang lakas ng cast sa katumpakan ng machining na kinakailangan para sa pagpapanatili ng presyon at kontrol sa pagtagas. Tingnan ang Produkto →
Pangkalahatang Makinarya at Power Transmission
Sinasamantala ng mga sand cast cylinder, motor parts, bearing caps, flange shaft, at gearbox housing ang kalayaan ng proseso sa kapal ng pader at kabuuang sukat, habang ang machining ay nagdudulot ng mga butas at mukha sa tolerance. Dito rin nagbabayad ang in-house na machining at coating, dahil madalas na nawawala ang tolerance at lead time sa paghawak sa pagitan ng magkakahiwalay na vendor.
 Machining Sand Casting Cylinder Ang mga sand cast hydraulic cylinders na tinapos ng in-house machining ay nagdudulot ng mga butas at mukha sa tolerance, na nag-aalok ng flexibility sa kapal at laki ng pader para sa mga application ng motor, gearbox, at heavy equipment. Tingnan ang Produkto →
Marine, Construction, at Agricultural Hardware
Ang mga steel sand casting para sa marine hardware, mga bahagi ng koneksyon sa tubo, mga bahagi ng motorsiklo, at mga bahagi ng makinarya sa agrikultura ay bumubuo sa listahan: mga application na nangangailangan ng katigasan, protective coatings, at maaasahang mekanikal na mga katangian kaysa sa cosmetic finish. Para sa mabibigat na kagamitan, ang parehong lohika ay umaabot sa pagsusuot ng mga bahagi at mga mounting na bahagi.
 Steel Sand Casting para sa Marine Hardware Matigas na steel sand casting para sa marine hardware at mga bahagi ng koneksyon ng pipe, na angkop sa mga application na nangangailangan ng mga protective coating at maaasahang mekanikal na katangian kaysa sa cosmetic finish. Tingnan ang Produkto →
Bilang isang patakaran ng hinlalaki, kung ang bahagi ay ferrous, mas mabigat kaysa sa ilang kilo, o kailangan sa mga volume na hindi nagbibigay-katwiran sa hard tooling, ang sand casting ay nararapat sa unang quote.
Paano Naihahambing ang Sand Casting Sa Die Casting at Investment Casting
Konklusyon muna: pumili ng sand casting para sa laki, ferrous alloys, at low-to-medium volume; pumili ng die casting para sa thin-walled, non-ferrous na mga bahagi sa mataas na volume; at piliin ang investment casting kapag ang mahigpit na pagpapaubaya at pinong detalye ay nagbibigay-katwiran sa mas mataas na presyo ng piraso. Wala sa tatlo ang mas mahusay sa pangkalahatan, dahil nalulutas nila ang iba't ibang mga problema.
Gumagamit ang die casting ng permanenteng steel die, kaya mahal ang tooling ngunit ang halaga ng bawat bahagi ay bumaba nang husto sa volume; ito ay higit na limitado sa aluminyo, sink, at tansong haluang metal at sa mga sukat ng bahagi na akma sa makina. Ang investment casting ay gumagawa ng malapit-net-shape na mga bahagi na may pinong detalye, ngunit ang wax at ceramic na proseso ay nagkakahalaga ng higit sa bawat piraso. Ang paghahagis ng buhangin ay nasa kabilang sulok: kaunting puhunan sa tooling, halos walang limitasyong pagpili ng haluang metal, at isang malawak na hanay ng laki, na may mas maluwag na katumpakan bilang cast na bumabawi sa machining sa mga functional na mukha. Maraming sourcing program ang gumagamit ng tatlong magkatabi, na nagtatalaga ng mga sand casting sa mga frame, housing, at valve body, investment casting sa mas maliliit na bahagi, at die casting sa high-volume na aluminum hardware.
Ano ang Kumpirmahin Bago Pumirma ng Order ng Sand Casting
Ang pagkakaiba sa pagitan ng isang maayos na pagkakasunud-sunod at isang may problema ay karaniwang makikita sa detalye kaysa sa metal. Bago mag-commit sa isang supplier, i-pin down ang mga sumusunod:
- Grado ng pagpapaubaya at allowance sa makina. Pangalanan ang pamantayan, gaya ng ISO 8062, at ang tolerance grade sa drawing, at markahan kung aling mga mukha ang naka-machine, kaya ang mga quote ay tunay na maihahambing.
- Molding system at binder. Itanong kung ipinapalagay ng quote ang berdeng buhangin, sodium silicate, resin, o silica sol na nakaharap sa buhangin; ang pagpipilian ay nagbabago sa parehong presyo at matamo na pagtatapos.
- Pagpapatunay ng materyal. Tukuyin ang pamantayan ng haluang metal, nangangailangan ng mechanical test bar para sa bawat init, at humingi ng pag-uulat ng komposisyon ng kemikal.
- Saklaw ng inspeksyon. Sumang-ayon sa dimensional na inspeksyon at visual na pamantayan, at sa magnetic particle o ultrasonic na pagsubok para sa mga lugar na nagpapanatili ng presyon o kritikal sa kaligtasan.
- Saklaw ng post-casting. Sabihin kung sino ang nagsasagawa ng heat treatment, machining, coating, at painting, at kung aling mga dokumento, gaya ng mga dimensional na ulat at mga sertipiko ng materyal, ang nagpapadala ng mga kalakal.
- Pag-apruba sa unang artikulo. Ang isang sample na naaprubahan laban sa pagguhit ay pumipigil sa karamihan ng mga hindi pagkakaunawaan sa batch.
Nagtatrabaho sa Custom na Sand Casting Supplier
Ang paghahagis ng buhangin ay nagbibigay ng gantimpala sa mga supplier na tinatrato ito bilang isang proseso na i-engineered sa halip na ibuhos lamang, at ang mga palatandaan ay madaling makita: nagtatanong ang supplier tungkol sa working load at kapaligiran ng serbisyo ng bahagi, nagmumungkahi ng isang molding system sa halip na hintayin ang isa na pangalanan, at sinipi ang machining at coating bilang bahagi ng parehong plano. Mula noong 2003, ang Ningbo Hansheng Machinery Parts Co., Ltd., ay nagpapatakbo din bilang Ningbo Yifei Machinery Parts Co., Ltd. , ay nag-supply ng mga custom na casting at forgings mula sa isang 5,000 metro kuwadradong pabrika sa Ningbo, China, na nagtatrabaho sa ilalim ng ISO 9001 na sistema ng kasiguruhan sa kalidad, na may machining, heat treatment, at surface coating na pinangangasiwaan sa loob ng bahay at karamihan sa mga produkto ay na-export sa Europe at North America.
Kung ikaw ay kumukuha ng mga bahagi ng sand casting, ang pinakamabisang panimulang punto ay isang drawing na may mga tolerance, dami, at mga detalye ng aplikasyon na malinaw na minarkahan. Ang isang may kakayahang supplier ay tutugon gamit ang isang inirerekumendang sistema ng paghubog, isang machining plan, at isang quote na maaari mong ihambing sa bawat linya, at ang paghahambing na iyon ay kung saan matatagpuan ang tunay na pagtitipid.
Napiling Bearing Display


Impormasyon sa Pakikipag-ugnayan
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Mga Link ng Produkto
Mga Link ng Produkto
- Mga Bahagi ng Paghahagis ng Makinarya sa Agrikultura
- Mga Bahagi ng Auto Casting
- Mga Bahagi ng Brass Die Casting
- Casting Bucket Tooth At Accessory
- Mga Bahagi ng Container Casting
- Mga Bahagi ng Paghahagis ng Pamumuhunan
- Mga Bahagi ng Paghahagis ng Makinarya
- Mga Bahagi ng Paghahagis ng Makinarya sa Pagmimina
- Mga Bahagi ng Paghahagis ng Riles at Tren
- Mga Bahagi ng Paghahagis ng Buhangin
- Stamping at Forging Parts
- Mga Bahagi ng Valve Casting
Makipag-ugnayan sa Amin
Copyright ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Lahat ng Karapatan ay Nakalaan
 Mga Tagagawa ng Custom na Die Casting
